Varför bestämmer klämmans geometri (tandvinkel och serrationsdjup) utdragningsmotståndet för klämmor av plaststaketband?
Plast staket tejp klipp verkar enkla, men deras förmåga att motstå utdragningskrafter (kraften som krävs för att dra ut tejpen ur klämman) styrs helt av mikrogeometri . Två funktioner dominerar prestanda: tandvinkel (orienteringen av gripande tänder i förhållande till tejpen) och serration djup (hur djupt tänderna penetrerar tejpens yta). Till skillnad från friktionskonstruktioner skapar optimerad geometri en mekanisk förregling som dramatiskt ökar hållkraften utan att skada bandet.
1. Utdragningsmotståndets fysik
När spänning appliceras på en stängseltejp, förlitar sig en vanlig slät klämma på statisk friktion (koefficient μ ≈ 0,3-0,5 mellan PVC/PP och clipsmaterial). Detta misslyckas vid låga krafter. Med vinklade tänder och tandningar , omvandlar klämman axiell spänning till normal (kompressiv) kraft mot tejpen. När dragkraften ökar gräver tänderna sig djupare - a självenergigivande effekt . De kritiska parametrarna är tandvinkel (α) mätt från tejpens yta, och serration djup (d) i millimeter eller tusendelar av en tum.
2. Jämförelse av nyckelparameter: Effekter på tandvinkel och serrationsdjup
Tabellen nedan visar utdragningsmotstånd (lbf) för stängselbandsklämmor av plast med varierande geometri, testad på 20 mm bred, 1,2 mm tjock PVC-stängseltejp (ASTM D638 dragmetod). Alla klämmor är formsprutade polypropen.
| Tandvinkel (α) | Tanddjup (mm) | Utdragningsmotstånd (lbf) | Felläge |
| 20° (aggressiv) | 0,15 mm | 85 – 110 | Tejpytan river |
| 30° (standard) | 0,15 mm | 65 – 80 | Gradvis glidning mindre markering |
| 45° (grunt) | 0,15 mm | 30 – 45 | Smidig glid (inga skador) |
| 30° (standard) | 0,08 mm (grunt) | 25 – 35 | Endast friktionsglidning |
| 30° (standard) | 0,25 mm (djup) | 90 – 120 | Tejpklippning / för tidig klippfraktur |
| 15° (mycket aggressiv) | 0,12 mm | 100 – 130 | Clip gångjärn deformation |
Optimal geometri för stängselbandsklämmor av plast: 25-35° tandvinkel med 0,12-0,18 mm tandningsdjup . Detta ger utdragningsmotstånd på 70-100 lbf medout destroying the tape or clip.
3. Varför tandvinkel under 25° kan slå tillbaka
Mycket spetsiga vinklar (< 20°) skapar en underskuren som låser sig aggressivt men koncentrerar stress vid tandspetsen. Vid höga dragbelastningar fungerar tanden som en kil som kan dela tejpen i längsled (särskilt i kallt väder). Dessutom ökar de spetsiga vinklarna införingskraft – kraften som krävs för att trycka in tejpen i klämman. Användare kan ha svårt att sätta ihop clips med vinklar under 20°. För fältinstallation, 30°±5° är industristandard.
4. Serration Depth: The Threshold Effect
Nedan 0,10 mm djup , tandningar repar bara tejpens ytglans; utdragningsmotståndet domineras av friktion (under 40 lbf). Ovan 0,20 mm djup , serrationer penetrerar tejpen strukturellt tvärsnitt , minska tejptjockleken med 15-25% och skapa en stresskoncentration som leder till för tidig tejpfel vid klämmans kant. Det ideala djupet är 0,12-0,18 mm — tillräckligt för att fästa bandets bulkmaterial utan att skära av spänningsklassade fibrer (i förstärkta tejper).
5. Materialinteraktion: Klämhårdhet vs. tejpyta
Tandgeometrin måste anpassas till clipsmaterialets hårdhet. För polypropenklämmor (Shore D 70-75) , serrationsspetsar kan bibehålla skärpan under 2-3 införingscykler. För nylonklämmor (Shore D 80-85) , samma geometri skapar ett mer aggressivt bett (öka utdraget med 20%) men kan slipa tejpkanterna över tid. För ABS-klämmor (Shore D 65-70) , tänder slits snabbare; tandningsdjup bör börja 0,02 mm högre för att kompensera. De flesta premium klipp använder glasfylld nylon för dimensionsstabilitet av fina tandningar.
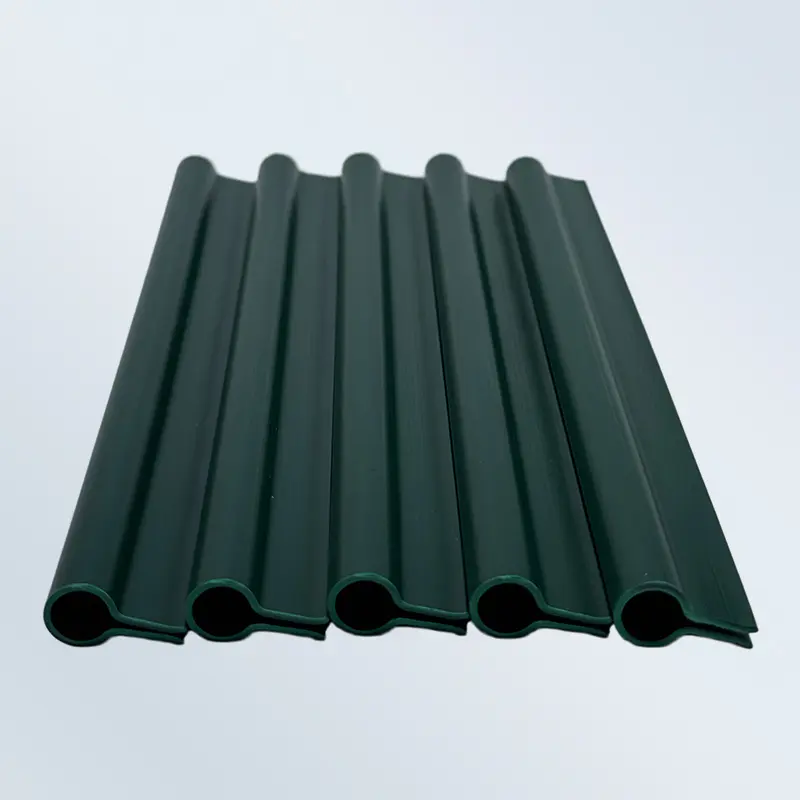
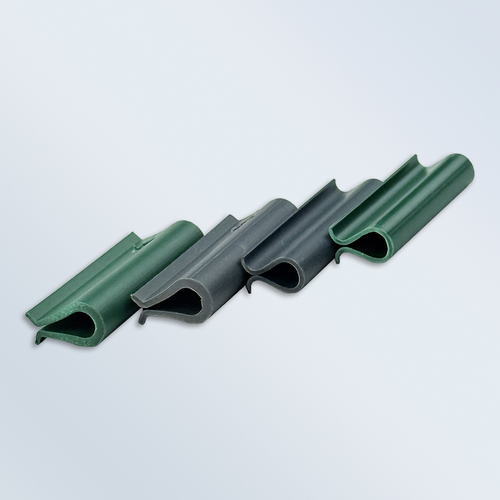
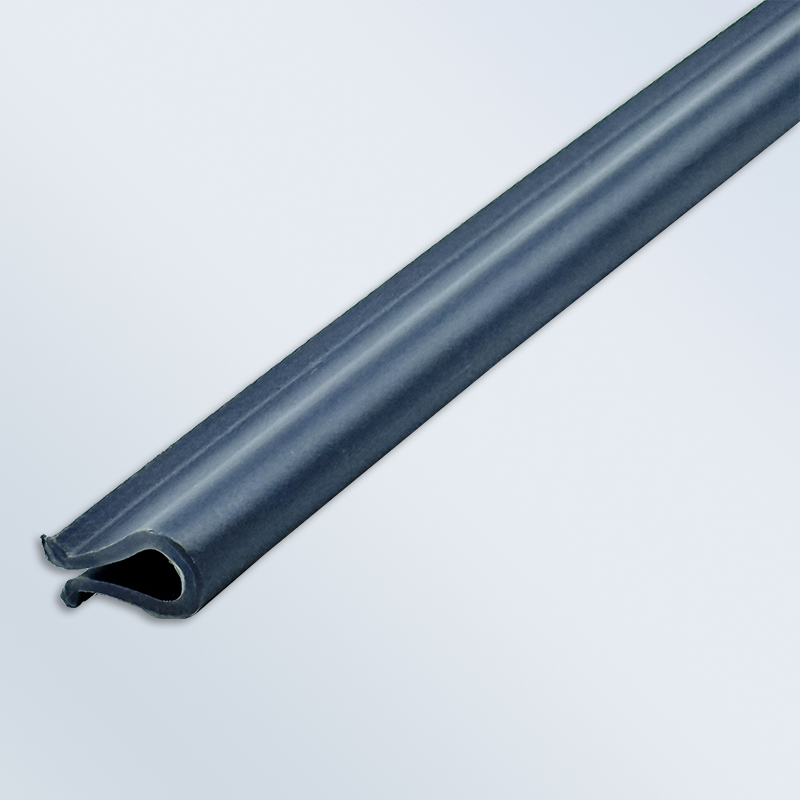
För konstruerade clip-lösningar, utforska vår plast staket tejp clips med precision-molded tooth geometry.
Vanliga frågor (FAQ)
- F1: Kan jag återanvända stängselbandsklämmor av plast utan att tappa utdragningsmotståndet?
A: Ja, men med gränser. Varje insättning cirkulerar tandningarna mot tejpen. För polypropenklämmor , sjunker utdragningsmotståndet 15-20% efter 3 insättningar på grund av trubbig tandspets. För nylonklämmor , släpp är bara 5-10% efter 5 insättningar . För att bibehålla full hållkraft, sätt alltid in tejpen i samma riktning (tandningar biter fräsch yta). Undvik klipp med spetsiga vinklar (<25°) för återanvändbarhet — de skadar tejpen vid första borttagning. - F2: Hur påverkar tejptjockleken det optimala serrationsdjupet?
A: Serration djup bör vara 8-12 % av tejpens tjocklek . För tunn tejp (0,8 mm), mål 0,06-0,10 mm djup; för tjock tejp (1,5 mm), mål 0,12-0,18 mm . Att använda en klämma avsedd för tunn tejp på tjock tejp kommer att orsaka ofullständig stängning (Klämhuset kanske inte låser helt). Att använda en tjock tejpklämma på tunn tejp resulterar i otillräcklig penetration och utdragningsmotstånd under 30 lbf. Matcha alltid klämman till tejptjockleksspecifikationen. - F3: Finns det ett enkelt verkstadstest för att mäta tandvinkel och serrationsdjup utan labbutrustning?
A: Ja. För tandvinkel : Placera ett klipp på en flatbäddsskanner eller ta ett makrofoto. Använd a gradskiva app för att mäta vinkeln mellan tandytan och tejpkontaktplanet. Optimalt = 25-35°. För serration djup : Tryck in klämmans tandade yta i en bit av mjuk aluminiumfolie (eller modelllera). Mät intrycksdjup med a digital caliper's depth probe or a dial indicator. Target depth = 0.12-0.18 mm. If impressions are barely visible (<0.05 mm), the clip will slip under load.